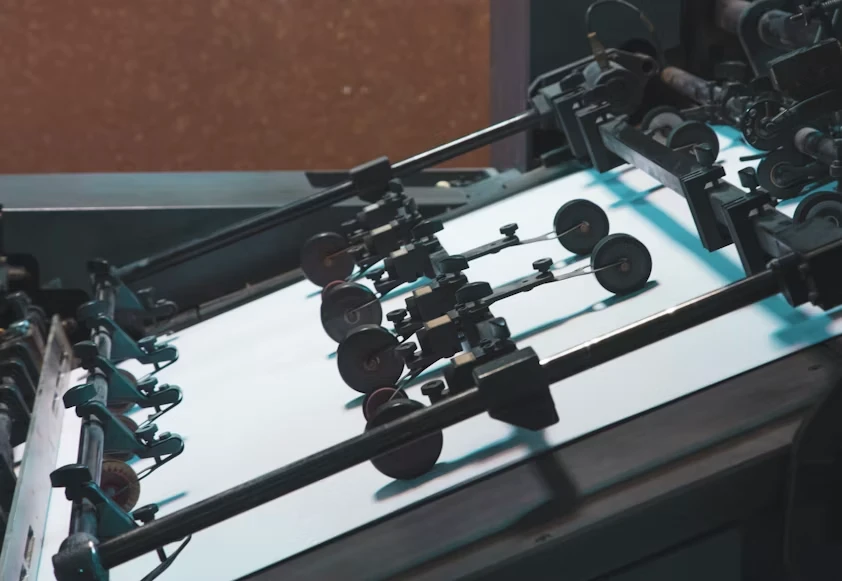
Нижній рядок Спереду:У високошвидкісному флексографічному склеювальному апараті (FFG) зі швидкістю від 250 до 450 заготовок на хвилину зміщення згортання (ножиці/-відриви) і здавлювання клаптів клею виникають переважно черездиференціальна швидкість ременя, неправильна глибина надрізу відносно супорта дошки та нерівномірний тиск клею. Шляхом реалізаціїсистематичне механічне калібрування, правильне налаштування направляючої та пропорційний контроль тиску клею, рослини можуть стабільно підтримувати допуски на згортання в межах ±1,5 мм, гарантуючи безперебійну передачуроботизоване палетування.
Коротка-довідкова матриця дефектів і коригувальних дій
| Тип первинного дефекту | Ключова механічна першопричина | Рекомендоване рішення/калібрування цілі | Вплив упаковки на нижній течії |
| Хвости-риби / Ножиці | Невідповідність швидкості між лівим і правим нижніми складними ременями | Вирівнюйте швидкість стрічки за допомогою тахометра; встановити тиск прямокутної пластини на 0.2 - 0.35 МПа. | Нерегулярні розміри шару піддонів; ризик застрягання на автоматичних обв’язувальних машинах і палетизаторах. |
| Дроблення / вигин клею | Надмірний тиск аплікатора клею або неправильне розташування складного черевика | Встановіть зазор вхідного компресійного ролика на 80% супорта з подвійною-стінкою; перехід на без{2}}системи безконтактної екструзії. | Знижена стійкість з’єднання до зсуву; руйнування клейового з’єднання під тиском стека. |
| Поділ балів | Відстань між профілями балів чоловік/жінка надто вузька; сухий вкладиш (< 6% moisture) | Встановіть зазор колеса оцінки на 0,8 × номінальний суппорт дошки; відрегулюйте передні туманоблоки. | Втрата міцності при випробуванні на стиснення коробки (BCT) до 15%. |
| Внутрішнє видавлювання клею- | Тиск клейового насоса не відповідає пропорційно швидкості лінії | Увімкнути-прив’язане до швидкості пропорційне керування тиском; відкалібруйте зазори компресійних роликів. | Залипання внутрішньої коробки (коробки не відкриваються в кінцевому-пакувальнику ящиків користувача). |

1. Фізична механіка зміщення фальцювання та дефектів клейового клапана
У високошвидкісних операціях FFG перетворення плоских гофрованих листів у складені квадратні коробки вимагає точної механічної синхронізації. Незначні відхилення в супорті дошки, глибині надрізу або терті стрічки можуть спричинити структурні дефекти під час високо-фази складання.
1.1 Класифікація дефектів і першопричини
Риб{0}}хвости та ножиці (зміщення складання)
- Фізична причина:Розрізання відбувається, коли ліва та права складні панелі не складаються симетрично вздовж основних ліній надрізу, що призводить до того, що зазор виробника в з’єднанні змінюється по довжині (наприклад, 3 мм угорі та 8 мм унизу).
- Механічна причина:Розбіжності лінійної швидкості між лівим і правим нижніми складними ременями, асиметричний знос тягових поверхонь ременя або нерівномірна глибина лінії надрізу, яку створюють підрізні колеса, розташовані вище за течією.
Згинання та подрібнення клаптів клею
- Фізична причина:Механічне зминання виникає, коли клейовий клапан (клейовий нахліст) зазнає локального вигинання або тріщин вкладиша під час початкового згинання під кутом 90 градусів.
- Механічна причина:Надмірний тиск на затискання коліщатками аплікатора клею, невідповідні складні башмаки, що вдаряються про передній край клейового клапана, або неправильна глибина профілю лінії надрізу відносно профілю канавки дошки (канавки A, B, C або E).
Розрив лінії оцінки та руйнування флейти
- Фізична причина:Зовнішній папір-вкладиш розривається вздовж лінії згину, знижуючи рейтинг Edge Crush Test (ECT) і загальну здатність коробки до штабелювання.
- Механічна причина:Недостатній проміжок між чоловічим і жіночим профілями нарізки, неправильна геометрія нарізного колеса або надмірно суха картонна підкладка (вміст вологи нижче 6%).
Міграція клею та видавлювання-назовні
- Фізична причина:Надлишок рідкого клею переходить за межі шва виробника на внутрішні поверхні коробки.
- Механічна причина:Нерівномірний тиск нанесення клею, не-пропорційне керування потоком клею під час прискорення машини або неправильно відкалібровані стискаючі ролики.
1.2 Кількісний аналіз дефектів перетворення FFG
| Позначення дефекту | Вимірна толерантність / поріг дефекту | Первинна механічна точка походження | Вплив на подальшу обробку |
| Фіш{0}}хвости (Варіант розриву) | Варіація зазору між з’єднаннями > 3,0 мм вздовж з’єднання виробника | Диференціальна швидкість складання стрічки; зношений тяговий шар ременя | Нестандартні розміри коробки; ризик застрягання на автоматичних обв’язувальних стрічках і лініях палетування. |
| Дроблення клею | Втрата супорта дошки > 25% у зоні нахлеста клею | Над-налаштований тиск на ковадло аплікатора; неправильний кут входу взуття | Ослаблена міцність з’єднання суглобів; знижений опір зсуву під тиском стека. |
| Поділ балів | Лінійний злам зовнішньої оболонки довжиною > 10 мм | Неправильний зазор скорингового профілю; надмірне проникнення колеса | Дефект зору; втрата міцності на стиснення вертикальної коробки (втрата BCT до 15%). |
| Зсередини клей-витискається | Міграція клею > 5 мм за край шва | Не-пропорційне керування клейовим насосом; надмірний зазор компресійних валків | Залипання внутрішньої коробки (коробки не відкриваються в кінцевому-пакувальнику ящиків користувача). |
Детальніше:《Як скоротити час простою на заводі з виробництва гофроящика: експрес-практичний посібник
2. Механічне калібрування та оптимізація натягу ременя
Усунення невідповідності складання вимагає систематичного вирівнювання та калібрування механічних компонентів уздовж секції складання. Оскільки гофрована заготовка переходить від плоского листа до складеної конструкції під час руху з високою швидкістю, контактний тиск стрічки та вирівнювання напрямних повинні залишатися симетричними.
2.1 Протоколи механічного вирівнювання
Синхронізація швидкості складного ременя
- Процедура:Виміряйте поверхневу швидкість як лівого, так і правого нижнього складного ременя за допомогою цифрового контактного тахометра на кількох робочих швидкостях (100, 200 і 300 м/хв).
- коригування:Вирівняйте швидкості стрічки, відрегулювавши шківи зі змінним кроком або перекалібрувавши незалежні посилення приводу, щоб досягти нульової різниці швидкостей між лівою та правою сторонами.
Формування рейки та налаштування складного башмака
- Процедура:Встановіть кут входу та бічний зазор формуючих рейок відносно ліній розрізу.
- коригування:Встановіть відстань, що дорівнює розміру одно-стенової плити плюс 0,5 мм між напрямними рейками та панелями плити. Переконайтеся, що складні черевики торкаються панелі в межах середньої третини довжини заготовки, щоб запобігти удару краєм.
Калібрування прутка квадратної форми
- Процедура:Вирівняйте основну квадратну секцію (пластини або задні -упорні планки) на виході з фальцювання.
- коригування:Відкалібруйте хід і синхронізацію механічних косинців, щоб торкнутися заднього краю складених заготовок, поки клей ще липкий, змушуючи з’єднання виробника вирівнювати паралельно під кутом 90 градусів.
Регулювання зазору ролика компресійної секції
- Процедура:Перевірте зазор уздовж секції компресійного ременя за допомогою щупів або смужок зразків дошки.
- коригування:Встановіть зазор вхідного компресійного ролика на 80% від загальної товщини подвійної-стінки (або 85% від товщини одинарної-стінки) над зоною нахлеста клею, щоб забезпечити повний контакт клею без пошкодження навколишніх канавок.
2.2 Параметри механічного калібрування FFG
| Машинний компонент | Стандартне налаштування / параметр | Крок коригування / Допуск | Цільове інженерне значення |
| Нижнє натягнення складного ременя | Статичне подовження від 1,2% до 1,5%. | ±0,1% відхилення напруги | Рівна сила опору на обох складних ременях. |
| Зазор верхньої направляючої | Товщина дошки + 0.5 мм | Бічне вирівнювання ±0,2 мм | Обв'язка нульової дошки; нульовий бічний рух. |
| Скоринговий профіль | 0,8 × Номінальний штангенциркуль | Вертикальна глибина ±0,05 мм | Повністю визначена вісь згину без розриву вкладиша. |
| Ударний тиск прямокутної пластини | Пневматичне живлення від 0,2 МПа до 0,35 МПа | ±0,02 МПа пропорційний крок | Усунення відхилень-розриву хвоста риби менше 1,5 мм. |
Детальніше:《Як обслуговувати експрес-пневматичні гальма прокатних валків
3. Динаміка нанесення клею та збереження клаптя клею
Система нанесення клею повинна наносити рівномірну, контрольовану кульку клею на клапан клею, не спричиняючи механічних пошкоджень або спотворення розмірів структури клаптя.
3.1 Конфігурація клейової системи та контроль тиску
Електронна екструзія проти механічних клейових колісних систем
- Екструзійні системи:Системи-безконтактної або контактної екструзії, які використовують високошвидкісні-електромагнітні або п’єзо{2}}електричні клапани, забезпечують точне розміщення клею, усуваючи фізичні контактні сили, які деформують клейовий клапан.
- Колісні системи:Системи механічних коліс вимагають точного регулювання ракельного леза та контрольованого тиску притиску до нижнього опорного валика, щоб запобігти здавленню канавок заслінки.
Пропорційна швидкість-Прив’язане відстеження тиску
- Механізм:Контролер клею зчитує сигнали кодера з головного приводного валу, щоб автоматично регулювати тиск рідини клейового насоса пропорційно швидкості лінії.
- Інженерна функція:Підтримує постійну вагу клейкої плівки (g/м²) під час прискорення та сповільнення машини, запобігаючи виснаженню швів на високих швидкостях і видавлюванню-клею на низьких швидкостях.
Підтримка клейового клапана та контроль відхилення
- Механізм:Регульовані нижні опорні ролики або опорні пластини-повітряної подушки підтримують клапоть клею безпосередньо під точкою нанесення.
- Інженерна функція:Запобігає відхиленню клейового клапана вниз під тиском аплікатора, забезпечуючи точне згинання на лінії надрізу.
3.2 Матриця вибору системи нанесення клею
| Операційний критерій | Без{0}}контактна екструзія під високим{1}}тиском | Контактна екструзія з плаваючою головкою | Механічний коліщатко |
| Максимальна робоча швидкість | До 500 заготовок/хв | До 350 заготовок/хв | До 300 заготовок/хв |
| Ризик розчавлення флейти | Нульова фізична контактна сила | Низький (з-компенсацією пружини) | Від середнього до високого (фіксований розрив) |
| Точність об'єму клею | Високий (регулювання гучності ±2%) | Помірний (регулювання гучності ±5%) | Змінна (залежно від в'язкості) |
| Технічне обслуговування та очищення | Автоматичні цикли змиву | Ручне протирання форсунок | Ручне очищення раковини- |
4. Графіки технічного обслуговування, забезпечення якості та подальша інтеграція
Щоб запобігти зміщенню складання та зминанню клапанів клею, потрібні структуровані практики профілактичного обслуговування разом із належною інтеграцією з обладнанням для обробки пачок, обв’язування та палетування.
4.1 Контрольний список профілактичного обслуговування для складання та склеювання секцій
Оперативний контрольний список щоденного технічного обслуговування
- За допомогою теплої води або спеціального розчинника очистіть накопичення клею зі складних рейок, башмаків і нижніх роликів.
- Перевірте насадки для нанесення клею на предмет часткового засмічення; запустіть автоматичні процедури-промивання водою для-контактних клейових головок.
- Переконайтеся, що пневматичні манометри на прямокутних пластинах і компресійних роликах відповідають специфікаціям рецепта.
Оперативний контрольний список щотижневого технічного обслуговування
- Перевірте натяг нижнього та верхнього складного ременя за допомогою звукового вимірювача натягу; відрегулюйте механізми відстеження, щоб запобігти зношуванню краю ременя.
- Перевірте вакуумні транспортувальні стрічки на наявність пилу; очищайте всмоктувальні отвори за допомогою стисненого повітря та промислового вакууму.
- Перевірте калібрування високошвидкісних-фото-очей за допомогою каліброваного аркуша.
Оперативний контрольний список щомісячного/квартального технічного обслуговування
- Виміряти товщину профілів фальцевих поясів; замініть ремені, якщо товщина по їхній ширині відрізняється більш ніж на $0,8\\text{ мм}$.
- Перевірте підшипники напрямних рейок і гвинти лінійного приводу на наявність люфту або механічного люфту.
- Перевірте приводні паси двигуна та зубчасті шківи на предмет зносу зубів і втрати натягу.
4.2 Вплив на подальші операції автоматичного палетування
Збереження геометрії прямокутної коробки та узгоджених розмірів з’єднань виробника безпосередньо впливає на операції пакування в кінці--лінії:
Надійність поводження з пачками та зв’язування
- Коробки з риб’ячими-хвостиками або зігнутими клейовими клапанами створюють не-паралельні сторони пучка.
- Не-паралельні пучки спричиняють зміщення ременів, що призводить до розриву ременів або пошкодження кутів під час транспортування пачок.
Консистенція шару палетування
- При обробці анавтоматичний роботизований палетизатор, картонні коробки з точними розмірами чітко вирівнюють навпроти реєстраційних знаків і бічних кутників.
- Правильно складені коробки забезпечують передбачувані розміри шару, запобігаючи нависання коробки або внутрішні щілини на шаблоні палети.
Надійність вакуумного захвату
- Квадратні коробки з плоскими верхніми вкладишами забезпечують оптимальну контактну поверхню для вакуумних кінцевих-ефекторів.
- Усунення переломів і опуклостей клапанів забезпечує надійне збирання-і-цикли розміщення на високошвидкісних-роботизованих макетах клітин.
Щоб дізнатися, як постійна якість конвертування коробок покращує автоматизовану обробку матеріалів на нижньому етапі, ознайомтеся з нашою повною лінійкою машин на сайтіРоботизований палетизаторсторінка категорії. Впровадження протоколів технічного обслуговування та налаштування машини гарантує надійне виробництво від необроблених гофрованих листів до готових палет.